Najczęstsze pytanie, jakie słyszymy przy częściach technicznych, brzmi: „czy to wytrzyma?”. Klienci zwykle spodziewają się, że odpowiedź zależy od materiału albo od tego, czy wydruk będzie „pełny”. W praktyce o tym, czy uchwyt, zaczep albo wspornik przetrwa codzienną pracę, decydują przede wszystkim kierunek warstw, liczba ścian i kształt modelu. Wypełnienie — o które pyta się najczęściej — jest dopiero na czwartym miejscu.
W tym poradniku pokazujemy, jak myślimy o wytrzymałości przy każdym zleceniu technicznym. Dzięki temu łatwiej będzie Ci opisać, czego potrzebujesz, i zrozumieć, dlaczego czasem proponujemy zmiany w modelu, zanim cokolwiek wydrukujemy.
Dlaczego wydruk 3D pęka akurat tam, gdzie pęka?
Wydruk FDM powstaje z cienkich warstw roztopionego tworzywa, które zgrzewają się z warstwą poniżej. Wzdłuż ścieżki materiał jest jednolity i mocny — to ciągła „żyłka” filamentu. Połączenie między warstwami jest natomiast słabsze, bo powstaje w ułamku sekundy, gdy nowa warstwa styka się z już stygnącą. W efekcie wydruk zachowuje się trochę jak drewno: inaczej pracuje wzdłuż włókien, a inaczej w poprzek.
- Siła prostopadła do warstw — najgorszy scenariusz. Warstwy „rozklejają się” i element pęka równo, jak po linijce.
- Siła wzdłuż warstw — najlepszy scenariusz. Pracują ciągłe ścieżki filamentu, które przenoszą wielokrotnie większe obciążenia.
- Zginanie — liczy się, po której stronie elementu leżą warstwy rozciągane, a po której ściskane.
- Skręcanie — najczęściej niszczy cienkie, wysokie elementy wydrukowane w pionie.
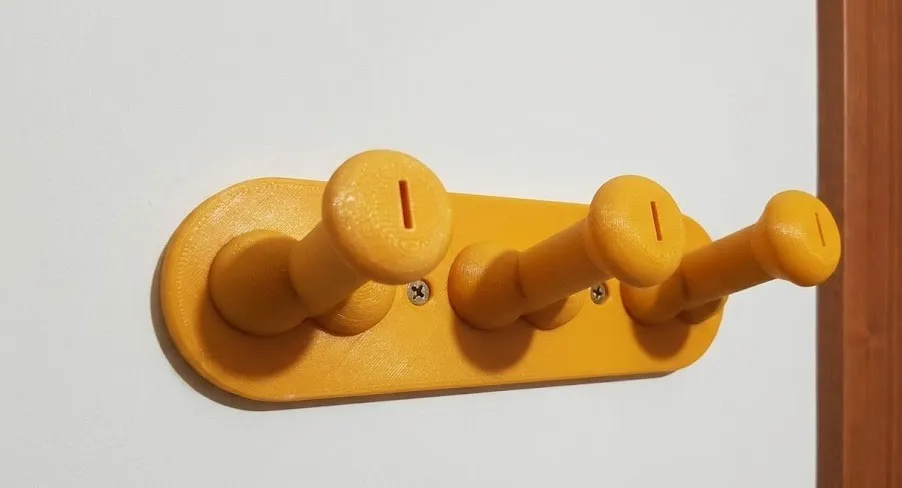
Dlatego wieszak wydrukowany „na stojąco” potrafi odłamać się przy pierwszym ciężkim płaszczu, a dokładnie ten sam model położony na boku uniesie kilka kilogramów. Zmienia się tylko orientacja na stole drukarki — ani grama materiału więcej.
Orientacja: najtańszy sposób na mocniejszą część
Zanim zmienimy jakikolwiek parametr, zastanawiamy się, jak ustawić model na stole. Zasada jest prosta: najważniejsze obciążenie powinno działać wzdłuż warstw. Przy hakach i wspornikach oznacza to zwykle druk na boku. Przy zatrzaskach — taki obrót, żeby sprężysty języczek leżał płasko. Przy tulejach i kołach zębatych — druk na płasko, z osią prostopadłą do stołu, bo wtedy zęby powstają z pełnych, ciągłych ścieżek.
Orientacja ma też koszty uboczne: czasem wymaga podpór, które zostawiają ślad na powierzchni, albo wydłuża druk. Przy częściach technicznych wytrzymałość zawsze wygrywa z wyglądem, ale jeśli element jest widoczny, szukamy kompromisu — na przykład dzielimy go na dwie części klejone w miejscu, które nie przenosi obciążeń.
Ściany są ważniejsze niż wypełnienie
Większość obciążeń przenosi zewnętrzna „skorupa” wydruku, czyli kilka obrysów (ścian) i warstwy górne oraz dolne. Wnętrze — wypełnienie — działa głównie jak usztywniające żebrowanie. Dodanie dwóch ścian często daje więcej niż podniesienie wypełnienia z 20% do 50%, a przy tym waży mniej, więc i kosztuje mniej.
| Zastosowanie | Ściany | Wypełnienie | Komentarz |
|---|---|---|---|
| Dekoracja, figurka | 2–3 | 10–15% | Liczy się wygląd, nie siła |
| Organizer, pojemnik | 3 | 15–20% | Sztywność ścianek wystarcza |
| Uchwyt, wieszak, klips | 4–5 | 25–40% | Orientacja ważniejsza niż procent |
| Zębatka, zaczep, tuleja | 5–6 | 40–60% | Często PETG zamiast PLA |
| Mały kołek, dystans | pełny | 100% | Jedyny przypadek, gdy pełny wydruk ma sens |
Wypełnienie 100% wydaje się intuicyjnie najmocniejsze, ale rzadko jest dobrym wyborem. Pełny wydruk dłużej stygnie, bardziej się kurczy i ma większe naprężenia wewnętrzne — przy dużych elementach może się nawet odkształcić. Sensownie stosuje się go tylko przy małych, mocno obciążonych detalach: tulejkach, krótkich kołkach, podkładkach dystansowych.
Geometria: zaokrąglaj narożniki i pogrubiaj miejsca pracy
Ostre wewnętrzne narożniki koncentrują naprężenia — to w nich zaczyna się większość pęknięć. Przy odtwarzaniu części zawsze dodajemy promienie przejścia, pogrubiamy miejsce, w którym oryginał się złamał, i sprawdzamy, czy da się dodać żebro usztywniające. To jeden z powodów, dla których odtworzona część bywa trwalsza od fabrycznej: producent projektował ją pod wtrysk i minimalny koszt materiału, a my możemy ją zaprojektować pod konkretną awarię.
- Promienie zamiast ostrych kątów — nawet 1–2 mm zaokrąglenia wyraźnie zmniejszają ryzyko pęknięcia.
- Żebra — cienkie przegrody usztywniają płaskie ścianki bez dużego przyrostu wagi.
- Otwory z zapasem materiału — wokół śruby zostawiamy co najmniej dwie średnice otworu.
- Wkładki gwintowane — zamiast gwintu wkręcanego w plastik, gdy element będzie wielokrotnie skręcany.
Materiał: na końcu, ale nie bez znaczenia
PLA jest sztywny i dokładny, ale kruchy, a w nagrzanym samochodzie mięknie już w okolicach 55°C. PETG lepiej znosi uderzenia, wilgoć i ciepło do ok. 75°C — dlatego jest naszym domyślnym wyborem do części AGD, akcesoriów samochodowych i elementów pracujących na zewnątrz. TPU stosujemy tam, gdzie część ma się uginać zamiast pękać: przy odbojnikach, uszczelkach i nakładkach.
| Filament | Sztywność | Udarność | Temperatura pracy | Dobry wybór dla |
|---|---|---|---|---|
| PLA | wysoka | niska | do ok. 55°C | dekoracji, makiet, przyrządów w pomieszczeniu |
| PETG | średnia | wysoka | do ok. 75°C | części AGD, auta, ogrodu, obudów |
| TPU | niska (elastyczny) | bardzo wysoka | do ok. 60°C | uszczelek, stopek, odbojników |
Jak to wpływa na cenę?
Rozliczamy się według wagi, więc dodatkowe ściany i wyższe wypełnienie podnoszą cenę. Różnica jest jednak zwykle niewielka — dla typowego uchwytu to kilka złotych. Za to zmiana orientacji czy zaokrąglenie narożników nie kosztuje nic, a potrafi zwielokrotnić trwałość.
| Przykład | Waga | Netto | Brutto |
|---|---|---|---|
| Klips mocujący — wersja standardowa | 8 g | 3,20 zł | 3,94 zł |
| Klips mocujący — wersja wzmocniona | 11 g | 4,40 zł | 5,41 zł |
| Wieszak trzyramienny — standard | 60 g | 24,00 zł | 29,52 zł |
| Wieszak trzyramienny — wzmocniony | 78 g | 31,20 zł | 38,38 zł |
Wskazówka: opisując zlecenie, napisz, jak część będzie obciążona i w którą stronę. Zdanie „na tym haku wisi ciężka torba z zakupami” albo „ten zaczep jest codziennie otwierany” mówi nam więcej niż „ma być mocne”.
Kiedy druk 3D nie wystarczy?
Są zastosowania, przy których odradzamy druk niezależnie od ustawień: elementy odpowiedzialne za bezpieczeństwo ludzi, części pracujące w bardzo wysokiej temperaturze (przy grzałkach, w komorze silnika), mocno obciążone zębatki w napędach o dużym momencie. W takich przypadkach mówimy to od razu i — jeśli możemy — wskazujemy inną technologię.
Najczęstsze pytania
Czy 100% wypełnienia to najmocniejszy wydruk?
Nie zawsze. Taki wydruk jest cięższy, droższy i bardziej podatny na odkształcenia, a jego wytrzymałość rośnie nieproporcjonalnie mało. Zwykle lepszy efekt dają dodatkowe ściany i właściwa orientacja.
Czy możecie wzmocnić mój model?
Tak. Przy wycenie oceniamy, gdzie część będzie pracować, i proponujemy zmiany — pogrubienie, zaokrąglenie, żebro albo inną orientację. Zmiany pokazujemy przed drukiem.
Czy wytrzymalszy wydruk jest dużo droższy?
Płacisz za wagę, więc dodatkowe ściany i wypełnienie podnoszą cenę. Przy typowych częściach różnica to kilka złotych na sztuce.
Czy PETG zawsze jest lepszy od PLA?
Nie. PLA jest sztywniejszy i dokładniejszy wymiarowo, więc do przyrządów i makiet w pomieszczeniach bywa lepszy. PETG wygrywa tam, gdzie liczy się udarność, ciepło i wilgoć.
Jak sprawdzić, czy część wytrzyma, zanim zamówię serię?
Najlepiej zamówić jedną sztukę i przetestować ją w docelowym miejscu. Jeśli coś się nie sprawdzi, poprawimy model przed drukiem większej ilości.
Chcesz coś podobnego? Szczegóły znajdziesz na stronie części zamienne i naprawy. Napisz do nas — wycena jest bezpłatna, a druk rozliczamy według wagi: 0,40 zł netto za gram. Telefon: 608 346 202.